Come la produzione automatizzata CNC garantisce la precisione nei moderni mobili su misura
Scopri come la produzione automatizzata a CNC offre precisione di livello industriale, tolleranza zero agli errori e un'esecuzione impeccabile per armadi su misura in progetti B2B.
Sintesi esecutiva: L'evoluzione industriale della falegnameria architettonica
I settori globali delle costruzioni commerciali e residenziali di alto livello stanno attraversando un profondo cambiamento strutturale. Poiché i progetti architettonici diventano sempre più intricati e le tempistiche di consegna dei progetti si fanno più serrate, i metodi tradizionali di lavorazione manuale del legno non sono più in grado di soddisfare le rigorose tolleranze dimensionali, la coerenza strutturale e la capacità di produzione in volume richieste dagli sviluppatori immobiliari internazionali, dagli appaltatori generali e dalle società di progettazione commerciale.
In risposta a queste dinamiche di mercato in evoluzione, gli impianti avanzati di produzione di mobili per il settore B2B sono passati da officine dipendenti da artigiani a ecosistemi produttivi completamente automatizzati e digitalmente integrati. Al centro di questa modernizzazione industriale vi è la macchina a controllo numerico computerizzato (CNC). L'impiego della tecnologia CNC automatizzata ha radicalmente riprogettato il modo in cui i prodotti di alta qualità armadi su misura sono progettati, fabbricati e assemblati.
Questo rapporto esamina i meccanismi tecnologici attraverso i quali la produzione CNC automatizzata elimina l'errore umano, garantisce una precisione sub-millimetrica, massimizza la resa dei materiali e snellisce l'esecuzione di progetti su larga scala—garantendo la piena conformità a complesse specifiche di falegnameria architettonica.
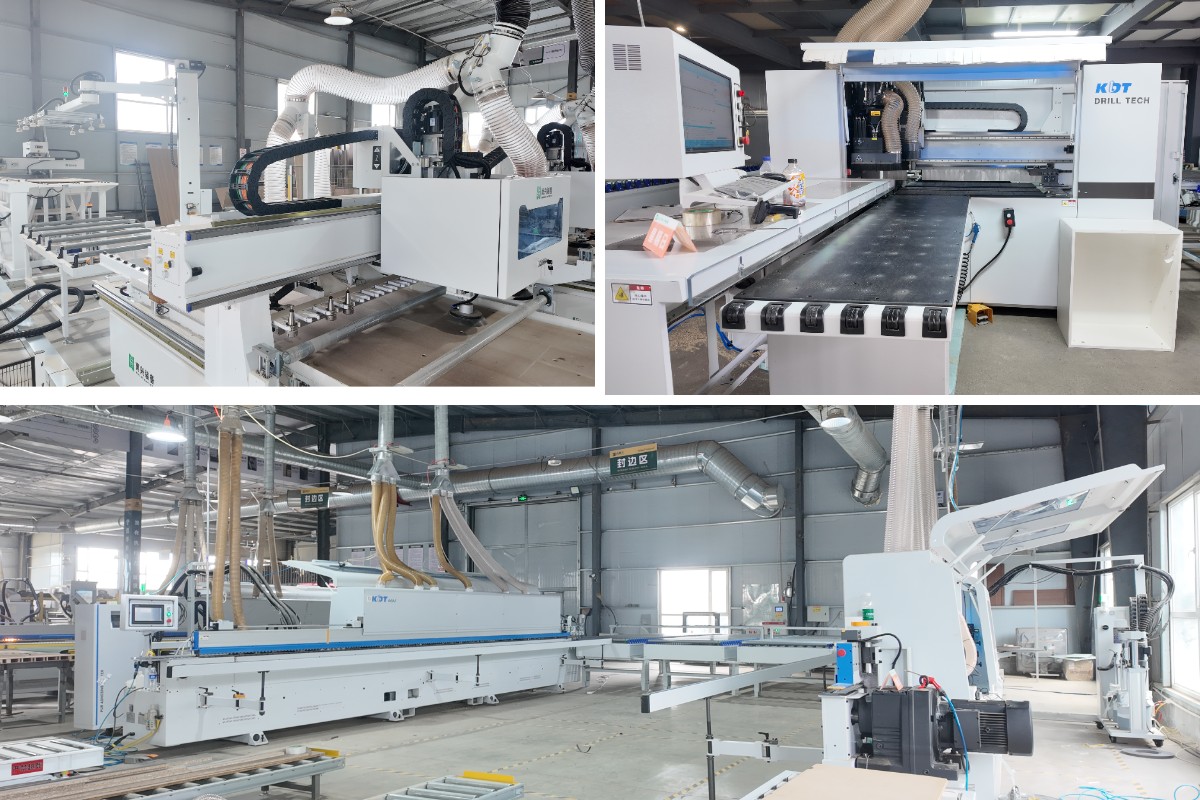
Il dilemma della precisione: artigianato manuale vs. esecuzione CNC automatizzata
Storicamente, la falegnameria per interni si basava fortemente sulla misurazione manuale, sul taglio dei pannelli, sulla profilatura dei bordi e sulla foratura a mano. Sebbene le tecniche artigianali qualificate conservino un valore tradizionale, l'esecuzione manuale introduce un accumulo composto di errori, un difetto critico quando si realizzano sviluppi residenziali multipiano o progetti commerciali di nicchia.
Quando si producono mobili su misura per decine o centinaia di layout di unità abitative, lievi variazioni, come una deviazione di 1,5 mm nella squadratura dei pannelli, si ripercuotono su telai di struttura disallineati, fughe delle ante irregolari, guide dei cassetti che si bloccano e ritardi prolungati nell'installazione in cantiere.
La lavorazione automatizzata CNC risolve questa vulnerabilità strutturale sostituendo gli strumenti di misurazione fisica con flussi di dati digitali derivati direttamente da moderne piattaforme software di progettazione assistita da computer (CAD) e di produzione assistita da computer (CAM).
Confronto delle metriche chiave di produzione
Precisione dimensionale:I metodi manuali di giunzione mantengono ± 1,5 mm – 3,0 mm, mentre i sistemi automatizzati di produzione CNC raggiungono una precisione submillimetrica di ± 0,1 mm.
Integrità dell'adesione della bordatura:I processi manuali presentano una qualità variabile dovuta alle colle hot-melt applicate a mano, mentre i sistemi automatizzati utilizzano la sigillatura hot-melt PUR zero-joint Jowat tedesca per l'isolamento permanente dall'umidità.
Velocità di lavorazione dei fori multiasse:La foratura manuale si basa su operazioni sequenziali foro per foro, mentre i centri di foratura CNC multiasse eseguono forature simultanee su 6 lati in un'unica passata.
Resa e utilizzo del materiale:I layout manuali dei pannelli generano un utilizzo del materiale del 70% – 80%, mentre il nesting CNC algoritmico massimizza i tassi di resa fino al 92% – 96%.
Attraverso protocolli algoritmici di utensileria, la produzione automatizzata garantisce che ogni pannello di substrato lavorato mantenga un'integrità strutturale uniforme e una coerenza dimensionale indipendentemente dalla scala di produzione.
1. Rese algoritmiche del materiale: tecnologia di nesting CNC ad alta precisione
Il processo di fabbricazione inizia con la lavorazione dei pannelli grezzi, dove macchine CNC di nidificazione di livello industriale trasformano i parametri di progettazione in componenti fisicamente ottimizzati.
Ottimizzazione algoritmica del layout dei pannelli
Nella produzione convenzionale, il taglio dei pannelli è limitato dai movimenti lineari della sega, costringendo i modelli di taglio in griglie rigide che comportano uno spreco significativo di materiale. Le moderne piattaforme industriali di nidificazione utilizzano algoritmi di ottimizzazione avanzati che valutano la geometria dimensionale di ogni singolo mobili componente richiesto per un intero ordine.
L’algoritmo dispone dinamicamente pannelli rettangolari, profili curvi e forme irregolari su formati standard di lamiera (come MDF ad alta densità o compensato per uso marino) per raggiungere tassi di efficienza del materiale superiori al 92%–96%.
1. Importazione del disegno CAD: Converte la geometria vettoriale in coordinate macchina esatte.
2. Rotazione dinamica: Ruota dinamicamente i componenti per allinearli alle venature naturali del legno.
3. Calcolo della perdita di taglio: Calcola la compensazione precisa del diametro dell'utensile per eliminare la sovrapposizione di taglio.
4.Instradamento dei percorsi utensile: Genera percorsi di taglio ad alta velocità a passate multiple per bordi dei pannelli puliti e senza bave.
Soluzioni per la stabilità del mandrino ad alta velocità e il bloccaggio sottovuoto
Il taglio di precisione richiede una stabilità meccanica assoluta durante le operazioni ad alta velocità del mandrino. I centri di nesting industriali impiegano piani di aspirazione sottovuoto multi-zona in grado di generare un'intensa pressione di tenuta su tutto il substrato.
Piani sottovuoto a controllo di zona: Concentra la potenza di aspirazione rigorosamente al di sotto dell'area di taglio attiva, impedendo micro-vibrazioni o spostamenti dei pannelli anche durante la fresatura di componenti di mobili intricati e di piccolo formato.
Precisione dell'elettromandrino: Mandrini ad alta frequenza raffreddati ad aria o a liquido, funzionanti fino a 24.000 giri/min, eliminano scheggiature, strappi o delaminazione dei bordi del materiale grezzo lungo impiallacciature delicate o laccature ad alto lucido.
Eliminando la movimentazione manuale dei pannelli durante la fresatura primaria, la tecnologia di nesting garantisce che le dimensioni dei pannelli di base per tutti armadi su misurarimangano completamente conformi ai disegni di officina CAD approvati.
2. Resilienza ambientale: macchine bordatrici automatiche e isolamento dall’umidità
La longevità strutturale di un mobile è in gran parte determinata dalla qualità della protezione dei suoi bordi. Negli ambienti di cucina, bagno e ospitalità commerciale, la penetrazione dell’umidità rappresenta la principale causa di rigonfiamento del substrato interno, formazione di muffe e cedimento strutturale precoce.
La produzione automatizzata affronta questa vulnerabilità operativa attraverso macchine bordatrici automatiche industriali che utilizzano chimica adesiva avanzata e automazione dell’alimentazione continua.
Sistemi adesivi termofusibili PUR Jowat tedeschi vs. adesivi EVA tradizionali
Le fabbriche tradizionali si affidano in larga misura alle colle hot-melt standard in etilene vinil acetato (EVA), che nel tempo sono soggette a riattivazione termica e a degradazione dovuta all’umidità. Le linee automatizzate avanzate integrano gli adesivi hot-melt PUR Jowat tedeschi, stabilendo uno standard di livello mondiale per la bordatura industriale:
1. Reticolazione chimica: Gli adesivi Jowat PUR, al momento dell’applicazione, subiscono una reazione chimica irreversibile con l’umidità atmosferica, formando un legame permanente ad alta resistenza che resiste a forti sbalzi di temperatura ambiente e a un’esposizione continua all’umidità.
2. Linee di colla ultrasottili: I sistemi di erogazione automatizzati mantengono un controllo preciso dello spessore della colla con Jowat PUR, producendo un’estetica del bordo “zero giunto” in cui la linea di colla diventa visivamente invisibile a occhio nudo, ottenendo al contempo sigillature dei bordi impermeabili al 100%.
Sequenza della stazione integrata di rifilatura e finitura
Le bordatrici industriali eseguono una sequenza continua di finitura a più stadi a velocità di linea fino a 20-30 metri al minuto:
Unità di pre-fresatura: Utilizza teste di taglio diamantate per asportare da 0,5 mm a 1,0 mm dal bordo grezzo del pannello, eliminando le microfratture della sega e creando una superficie impeccabile per l'incollaggio.
Zona dei rulli pressori: Applica una pressione pneumatica calibrata per forzare il nastro di bordatura nel nucleo del supporto.
Rifilatura delle estremità e arrotondamento degli angoli: Servomotori ad alta precisione rifilano il nastro in eccesso a filo con i bordi anteriore e posteriore del pannello, arrotondando uniformemente le giunzioni degli angoli senza lasciare spigoli vivi o segni di taglio manuale.
Raschiatura e lucidatura: Raschiatori pneumatici a doppia lama rimuovono le fuoriuscite microscopiche di colla, seguiti da ruote lucidanti in tessuto motorizzate che ripristinano la lucentezza originale del materiale di bordatura.
Questo processo di sigillatura automatizzato isola i materiali interni del nucleo, garantendo durabilità a lungo termine e integrità strutturale in ambienti impegnativi.
3. Assemblaggio strutturale ad alta velocità: macchine foratrici a sei facce
Una volta che i pannelli sono stati annidati, tagliati e bordati, passano alla preparazione della ferramenta. La costruzione moderna dei mobili si basa fortemente su fissaggi meccanici nascosti, chiusure a camma, tasselli in legno, cerniere a scomparsa e guide per cassetti a montaggio inferiore. La posizione esatta di questi punti di montaggio determina quanto facilmente si assembla il corpo del mobile in cantiere.
L’introduzione delle macchine foratrici CNC a sei facce ha trasformato radicalmente questa fase della produzione.
Lavorazione simultanea multiasse
Le macchine foratrici convenzionali richiedevano il ribaltamento manuale dei pannelli e più configurazioni di passaggio per praticare fori sulle facce superiore, inferiore e laterali. Ogni riposizionamento introduceva errori umani di posizionamento.
I centri di foratura CNC a 6 facce ad alta efficienza eseguono tutte le operazioni di foratura, fresatura e scanalatura su tutti e sei i piani spaziali di un pannello in un unico passaggio automatizzato:
Architettura di azionamento a doppio gantry:Le teste di foratura superiore e inferiore operano simultaneamente, realizzando fori passanti e fori ciechi da entrambi i lati senza capovolgere il pannello.
Seghe per scanalature integrate:Unità di taglio indipendenti realizzano canali continui per i pannelli posteriori della struttura contemporaneamente alla foratura per tasselli e cerniere.
Allineamento con sensori ottici e laser:Sensori ottici senza contatto misurano in tempo reale i bordi di entrata e di uscita di ciascun pannello in arrivo, regolando dinamicamente le coordinate di foratura per compensare variazioni micrometriche della lunghezza del pannello.
Compatibilità della ferramenta e affidabilità strutturale
Poiché gli schemi di montaggio della ferramenta sono determinati direttamente dai file CAD dei componenti, i centri di foratura generano fori perfettamente allineati per gli standard globali della ferramenta, inclusi i sistemi DTC, Blum, Hettich e Hafele.
Questo posizionamento preciso elimina la necessità di regolazioni manuali durante il montaggio, garantendo che le cerniere si muovano senza intoppi, che le guide dei cassetti si allineino senza attrito e che i telai dei mobili si montino in squadra e in modo rigido ogni volta.
4. Sostenibilità e conformità: produzione di mobili di grado E0
Le moderne specifiche architettoniche richiedono una rigorosa conformità agli standard internazionali sulla qualità dell’aria indoor (IAQ) e sulle emissioni chimiche. L’integrazione di macchinari CNC automatizzati svolge un ruolo diretto nel mantenere la conformità ambientale, supportando in particolare le linee guida per la produzione di mobili di grado E0.
Standard internazionali sulle emissioni di formaldeide
Standard europeo E1: limite consentito di formaldeide ≤ 0,124 mg/m³ d’aria (0,1 ppm).
Standard europeo E0: limite consentito di formaldeide ≤ 0,050 mg/m³ d’aria.
CARB Fase 2 / EPA TSCA Titolo VI: limite consentito di formaldeide ≤ 0,050 ppm per substrati in MDF e compensato.
Standard ENF (emissioni ultra-basse): limite consentito di formaldeide ≤ 0,025 mg/m³ d’aria.
Le linee di produzione automatizzate industriali preservano la conformità dei substrati attraverso controlli di processo progettati:
Aspirazione delle polveri e controllo della qualità dell’aria
I materiali del substrato certificati secondo gli standard E0, CARB Phase 2 o EPA TSCA Title VI richiedono ambienti di lavorazione puliti e privi di polvere per mantenere l'integrità della superficie e le prestazioni dell'adesivo. I centri di lavorazione CNC automatizzati integrano sistemi centralizzati di aspirazione della polvere a circuito chiuso che operano con un'elevata velocità di captazione:
Involucri ad alto vuoto: Cattura la polvere di legno aerodispersa direttamente sul mandrino di taglio, impedendo l'accumulo di polvere nei canali di giunzione dei pannelli e nei laminati superficiali.
Preservazione dell'integrità del materiale: Impedisce la contaminazione da particolato microscopico tra la superficie del substrato e gli adesivi per bordatura, garantendo la tenuta ermetica necessaria a confinare le potenziali emissioni residue all'interno dei nuclei dei pannelli.
Riduzione dei rifiuti e ottimizzazione delle risorse
Massimizzando la resa dei pannelli tramite algoritmi computerizzati di nesting, la produzione automatizzata CNC riduce drasticamente la generazione di scarti di legno per unità di mobile. L'utilizzo efficiente dei materiali supporta direttamente le pratiche architettoniche sostenibili e i quadri di certificazione per l'edilizia verde, come LEED (Leadership in Energy and Environmental Design) e BREEAM.
5. Consegna di progetti B2B: semplificare l'esecuzione in cantiere
Per gli sviluppatori di progetti globali e i contraenti principali, il successo finanziario di un progetto dipende in larga misura dall'efficienza dell'installazione in cantiere. La pre-lavorazione fuori sede e la fabbricazione automatizzata spostano la manodopera manifatturiera critica da condizioni di cantiere non controllate a un ambiente di fabbrica controllato.
Assemblaggio plug-and-play pre-lavorato
Completando tutti i tagli, la bordatura e la foratura per la ferramenta con precisione CNC, i componenti dei mobili funzionano come blocchi modulari e interconnessi:
1. Eliminazione del taglio in opera:Le squadre di installazione non devono più tagliare, piallare o forare i corpi dei mobili in cantiere, riducendo notevolmente polvere, inquinamento acustico e costi di manodopera per l’installazione.
2.Identificazione dei componenti senza errori:Le linee di lavorazione CNC automatizzate stampano etichette con codici a barre direttamente su ogni componente del pannello. Gli installatori scansionano semplicemente i codici a barre per visualizzare le sequenze di assemblaggio, i requisiti della ferramenta e i dati di posizionamento nella planimetria.
3.Consegna rapida del progetto:Il tempo di assemblaggio ridotto consente agli appaltatori di rispettare consegne di progetto strette mantenendo una qualità di giunzione costante su centinaia di unità residenziali o commerciali.
Conclusione tecnica: il futuro della giunzione di precisione
La produzione CNC automatizzata non è più soltanto un aggiornamento operativo; è una base essenziale per la falegnameria architettonica ad alte prestazioni. Integrando nesting CNC automatizzato, bordatura ad alta velocità, foratura multiasse a 6 facce e lavorazione sostenibile dei supporti, i moderni stabilimenti produttivi garantiscono che ogni pannello per mobile soddisfi gli esatti standard strutturali ed estetici.
Per acquirenti internazionali, architetti e responsabili di progetto, specificare protocolli di produzione automatizzata garantisce una fedeltà progettuale totale, durabilità a lungo termine e un'installazione senza problemi in cantiere per progetti d'interni impegnativi.
Lista di controllo per l'approvvigionamento architettonico B2B
Quando si valutano partner di produzione per progetti di falegnameria d'interni su larga scala, verificare che il fornitore possieda le seguenti capacità tecnologiche:
Integrazione del nesting CNC: Flusso di lavoro software CAD/CAM automatizzato con ottimizzazione dinamica della resa dei materiali.
Macchinari tedeschi Jowat per bordatura PUR:Applicazione di colla hot-melt a giunto zero con capacità di pre-fresatura e arrotondamento degli angoli.
Capacità di foratura su 6 lati:Foratura simultanea multiasse per la precisione nel posizionamento della ferramenta.
Substrati certificati E0/CARB:Scorte di pannelli a basso contenuto di formaldeide pienamente conformi, con tracciamento delle certificazioni del produttore.
Verifica di pre-assemblaggio in fabbrica:Test completi su mock-up in scala 1:1 e protocolli di ispezione dimensionale prima dell'imballaggio per l'esportazione.